Apuntes de taller sobre barro, esmalte y fuego
Del barro al horno: cómo se trabaja la cerámica en un taller
Una pieza de cerámica pasa por más manos del tiempo que de la persona que la hace. Se levanta en unas horas, se seca durante semanas y se cuece dos veces con días de por medio. Estas páginas explican ese recorrido completo, sin prisa y sin atajos: qué ocurre en el torno y qué ocurre cuando se modela a mano, por qué el secado rompe más piezas que el horno, en qué se diferencian la loza, el gres, la porcelana y las pastas con chamota, cómo se prepara y se aplica un esmalte, y qué está pasando dentro del horno mientras la temperatura sube.
Para quien empiezaBuena parte de lo que se aprende en las primeras semanas no es técnica, sino paciencia con los tiempos: cuándo tocar una pieza, cuándo dejarla y cuándo asumir que se ha perdido.
Para quien ya trabajaAquí se detallan los tramos de la curva de cocción, la lógica de la carga del horno y los motivos habituales por los que un esmalte cambia de color o se descuelga.
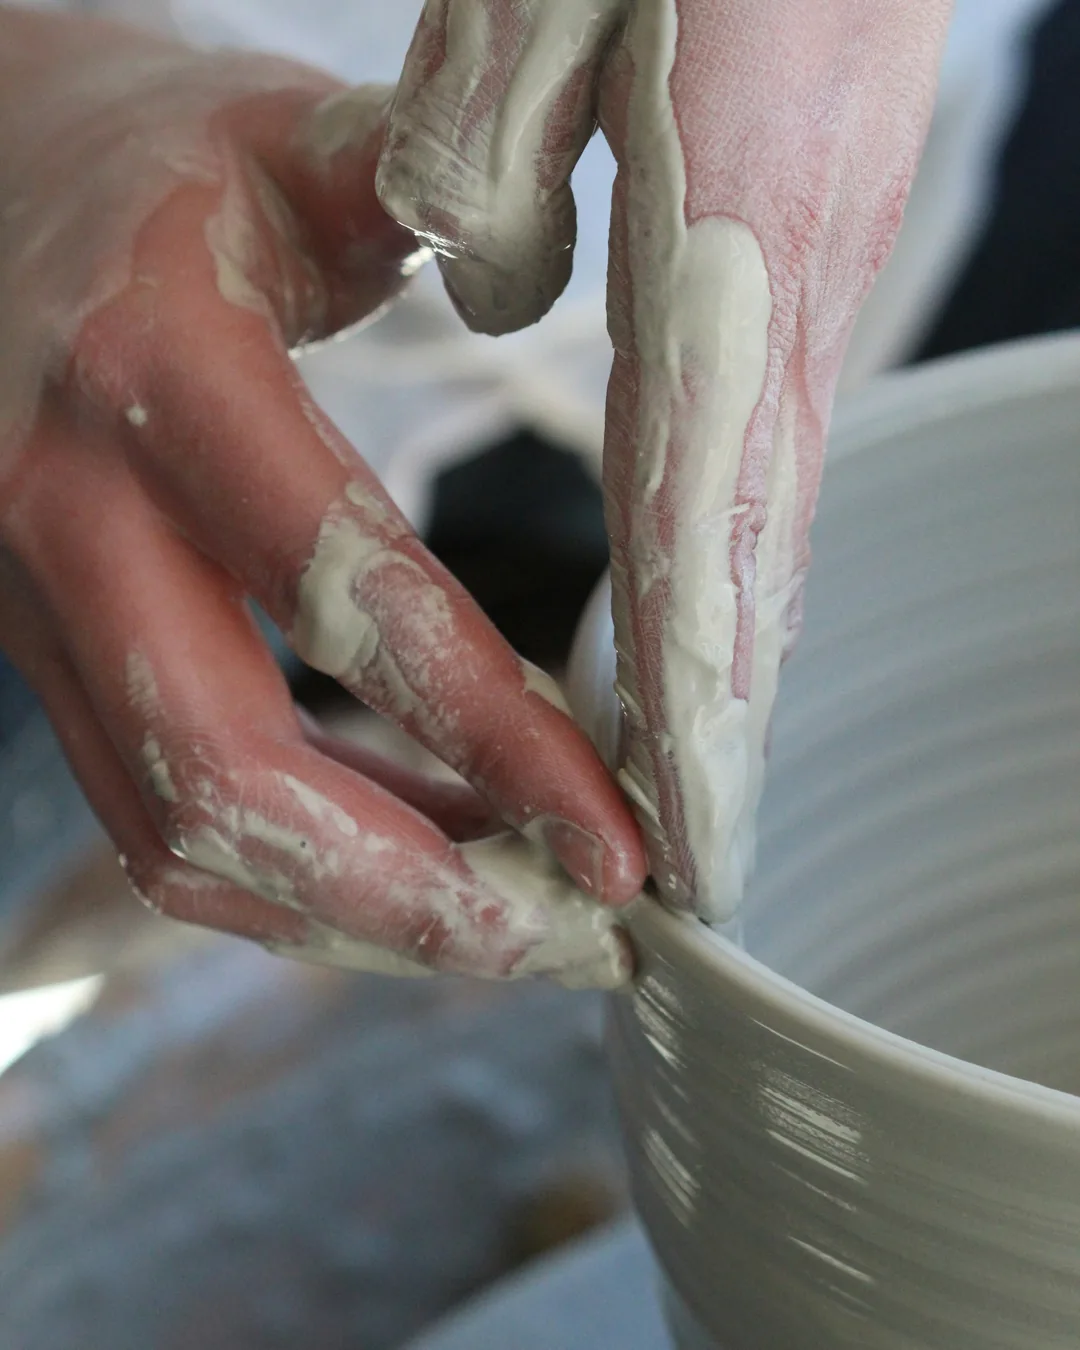
El torno y el modelado a mano son dos oficios que comparten material
Se suele presentar el torno como el nivel avanzado y el modelado a mano como la puerta de entrada. En el taller ocurre casi lo contrario: son caminos paralelos, con aprendizajes distintos, y muchas personas acaban usando los dos para una misma pieza.
Lo que exige el torno
El torno impone una disciplina física antes que estética. Centrar el barro consiste en vencer con los brazos apoyados en el cuerpo un trozo de arcilla que gira descentrado; hasta que ese gesto no se automatiza, no hay forma posible. Después viene abrir el fondo, dejando una base suficiente para que la pieza no se agujeree al tornear, y subir la pared en pasadas continuas y lentas.
El torno da simetría, repetición y paredes finas, pero castiga las dudas: cada minuto de más con las manos mojadas ablanda el barro y la pieza acaba cediendo por la mitad.
Lo que exige la mano
El modelado a mano permite parar y pensar. Con la técnica del pellizco se abre una bola de barro con los dedos y se va adelgazando por igual. Con churros se levantan volúmenes grandes por capas, uniendo cada rollo al anterior con rayado y barbotina. Con planchas se construyen formas rectas o geométricas, cortando plantillas como si fuera cartón blando.
No hay límite de simetría ni de tamaño, pero sí de uniformidad: las uniones mal hechas y las paredes de grosor desigual son la causa principal de grietas posteriores.
Un detalle práctico une ambas técnicas: cualquier añadido —asa, pitorro, pie, relieve— debe hacerse cuando la pieza está en estado de cuero, ni blanda ni seca. Antes se deforma; después ya no agarra.
Loza, gres, porcelana y pastas con chamota
Hablar de «cerámica» sin más es como hablar de «madera». Lo que cambia entre unas pastas y otras es la composición mineral y, sobre todo, la temperatura a la que el material deja de comportarse como tierra prensada y empieza a vitrificar.
- Loza (baja temperatura)
- Se cuece aproximadamente entre 1000 y 1100 °C. Queda porosa y algo más frágil, y por eso depende del esmalte para ser estanca. A cambio admite una paleta de colores muy amplia y viva, porque muchos pigmentos no soportan temperaturas altas. Es la pasta tradicional de la alfarería y de la azulejería peninsular.
- Gres
- Ronda los 1200–1280 °C. La pasta vitrifica casi por completo, con una absorción de agua muy baja, y el cuerpo y el esmalte forman una capa intermedia bien fundida. Es resistente al uso diario, al lavavajillas y a los cambios de temperatura. Su gama de color es más terrosa y contenida.
- Porcelana
- Se cuece por encima de 1260 °C y puede llegar a 1400 °C según la fórmula. Su mezcla de caolín, feldespato y cuarzo da una pieza blanca, densa y traslúcida en paredes finas. Es exigente: tiene poca plasticidad, se deforma con facilidad en el horno y encoge bastante más que otras pastas.
- Chamota
- La chamota no es una pasta distinta, sino arcilla ya cocida y molida que se añade a otras pastas como desgrasante. Reduce la contracción, abre el material para que el agua salga con más facilidad y aporta estabilidad a las piezas grandes o de pared gruesa. Es habitual en escultura y en obra de gran formato; a cambio, deja una textura áspera que se nota al tornear y en las manos.
La elección no es sólo técnica. Una taza de uso diario pide gres; una pieza escultórica de medio metro pide una pasta con chamota; una serie de piezas finas y blancas pide porcelana y mucha paciencia.
El secado es la fase silenciosa y la que más piezas rompe
Entre la forma terminada y la primera cocción hay un periodo en el que aparentemente no pasa nada. Es justo cuando se decide el destino de la pieza. Al perder agua, la arcilla encoge: según la pasta, entre un cuatro y un ocho por ciento hasta el secado completo, y algo más tras la cocción. Si unas zonas encogen antes que otras, la tensión acaba en grieta.
Conviene reconocer los tres estados por los que pasa la pieza. En estado de cuero blando todavía se deforma con la presión de un dedo, pero ya se sostiene: es el momento de unir asas y pitorros. En cuero duro la superficie está fría al tacto y firme; es el momento de tornear el pie, alisar, bruñir o grabar. En seco absoluto la pieza recupera un tono claro, deja de estar fría y suena ligera; sólo entonces puede entrar en el horno.
Prácticas que reducen las roturas
- Secar despacio y de forma pareja, cubriendo la pieza con plástico y abriéndolo poco a poco durante varios días.
- Proteger primero las zonas finas —bordes, asas, apéndices— porque secan antes que el cuerpo y tiran del resto.
- Dar la vuelta a platos y fuentes sobre una superficie porosa para que el fondo pierda humedad al mismo ritmo que el ala.
- Evitar el sol directo, los radiadores y las corrientes de aire junto a puertas y ventanas.
- Comprobar antes de hornear que la pieza no está fría al apoyarla contra la mejilla: la sensación de frío indica agua todavía dentro.
- Asumir que una pieza gruesa puede necesitar dos o tres semanas, y que una pieza de pared irregular no se salva alargando el secado.
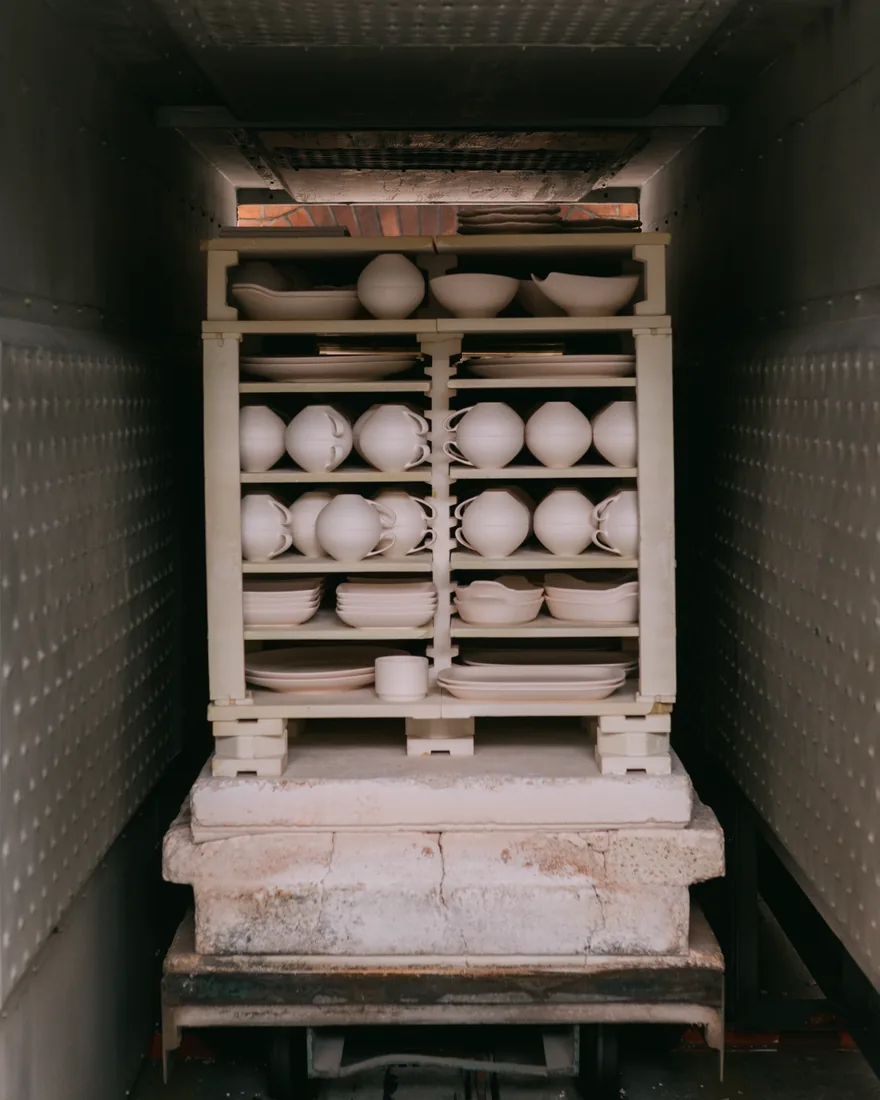
Dentro del horno: carga, curva y enfriamiento
El horno de taller es, casi siempre, eléctrico, con resistencias en las paredes y un cuadro de control que gobierna la subida por tramos. Lo que se programa no es una temperatura, sino una curva: cuántos grados por hora sube, dónde se detiene y cuánto tiempo permanece allí.
La carga
Las piezas se apoyan en placas refractarias sostenidas por soportes de distintas alturas. Las placas se tratan con una papilla refractaria que protege su superficie de posibles chorreos de esmalte. En la cocción de bizcocho las piezas pueden tocarse e incluso apilarse, porque no hay nada que pueda fundirse y pegarse. En la cocción de esmalte, en cambio, cada pieza necesita su espacio y la base debe quedar completamente limpia de esmalte, o quedará soldada a la placa.
Los tramos de la subida
- Hasta unos 200 °C se expulsa el agua que aún queda entre las partículas. Es el tramo que más lento debe ir: si el vapor no encuentra salida, revienta la pieza desde dentro.
- Entre 200 y 600 °C se pierde el agua químicamente combinada y arden los restos orgánicos de la pasta. A partir de aquí el barro ya no puede volver a disolverse en agua: el cambio es irreversible.
- Alrededor de 573 °C el cuarzo cambia de estructura y varía bruscamente de volumen. Ese punto se cruza con cuidado tanto al subir como al bajar.
- En el tramo alto la pasta empieza a vitrificar y, en la segunda cocción, el esmalte funde y se extiende sobre la superficie.
- Al llegar arriba suele mantenerse la temperatura un tiempo. Ese remate iguala el calor en todo el interior y da margen a que el esmalte se asiente y cierre sus burbujas.
Muchos talleres siguen colocando conos pirométricos junto a la mirilla. El cono se dobla por el efecto combinado de tiempo y temperatura, que es exactamente lo que le ocurre a la pasta, y por eso dice algo que el termopar por sí solo no dice.
El enfriamiento
Bajar es tan delicado como subir. Abrir el horno antes de tiempo provoca el llamado choque térmico: grietas finas en el esmalte o roturas limpias en la pieza. La norma habitual es no tocar la puerta hasta muy por debajo de los 100 °C, aunque la curva programada haya terminado horas antes. Una hornada completa —carga, subida, remate, enfriamiento y descarga— ocupa con facilidad un día entero.
Esmaltes: qué son, cómo se aplican y por qué el color engaña
Un esmalte es, en esencia, una capa de vidrio fundida sobre la pieza. Tres familias de materiales lo componen: la sílice, que forma el vidrio; los fundentes, que rebajan su punto de fusión hasta una temperatura alcanzable en el horno; y la alúmina, que da viscosidad para que la mezcla no se descuelgue mientras funde. Los óxidos colorantes y los opacificantes se añaden en proporciones pequeñas sobre esa base.
Preparación
El esmalte en polvo se mezcla con agua hasta una densidad parecida a la de la nata líquida y se tamiza para deshacer grumos y repartir los colorantes. Reposa, se vuelve a remover antes de cada uso y se comprueba su espesor: un esmalte demasiado denso deja una capa gruesa que se descuelga o se agrieta; demasiado aguado, una capa seca y mate que no llega a cerrar.
Muchos materiales cerámicos son polvos muy finos y algunos contienen compuestos que conviene no respirar. Mascarilla, ventilación y limpieza en húmedo son parte del procedimiento, no un añadido opcional.
Aplicación
La inmersión es la vía más rápida y uniforme: se sujeta la pieza con pinzas o con los dedos y se sumerge unos segundos. El vertido sirve para interiores de jarras y botellas. El pincel permite decorar por zonas, aunque deja marcas si no se dan varias manos cruzadas. La pistola da capas muy regulares y es útil en degradados.
Sea cual sea el método, el paso final siempre es el mismo: limpiar por completo la base y el borde de apoyo con una esponja húmeda.
El color aplicado no es el color final. Un esmalte puede entrar en el horno gris rosado y salir verde intenso; un mismo bote da resultados distintos según el grosor, la pasta que hay debajo y el lugar exacto que la pieza ocupó dentro del horno. Por eso los talleres guardan tejas de muestra: pequeñas placas cocidas con cada esmalte, numeradas, con una parte de capa fina y otra de capa gruesa. Es la única referencia fiable.
Cómo transcurre una jornada de taller abierto
La expresión «taller abierto» describe un espacio compartido donde cada persona trabaja en sus propias piezas dentro de un horario común, con acceso a tornos, mesas, herramientas, esmaltes y horno. Las rutinas cambian de un sitio a otro, pero la estructura suele repetirse.
La sesión empieza recuperando la obra de la estantería de secado, que casi siempre está organizada por fases: piezas en plástico, piezas en cuero, piezas secas listas para hornear, bizcocho esperando esmalte y obra terminada. Cada pieza lleva una marca en la base, hecha con un sello o un punzón, porque a mitad de temporada las estanterías acumulan decenas de cuencos parecidos.
El trabajo se organiza en tandas: como el horno se llena con la obra de varias personas, hay días fijos de carga, y quien llega tarde espera a la hornada siguiente. Esa espera forma parte del aprendizaje tanto como el torno.
El cierre de la jornada es siempre el mismo ritual. Se limpian las mesas y los tornos en húmedo, nunca en seco, para no levantar polvo de sílice. Los recortes y el barro sobrante vuelven a un cubo para rehidratarse y reutilizarse. Y el agua sucia no va directamente al desagüe: pasa por un depósito o pila de decantación, porque la arcilla en suspensión termina obstruyendo las tuberías.
Qué puede esperar alguien en su primera sesión
La primera vez suele decepcionar un poco y enganchar bastante. Una sesión inicial dura entre dos y tres horas, y en ese tiempo lo normal es centrar el barro varias veces sin conseguir subir nada, o levantar un cilindro torcido que acaba en el cubo. No es un mal resultado: es el resultado previsible.
Cómo llegar preparado
- Ropa que pueda mancharse; el barro sale con agua, pero deja rastro mientras tanto.
- Uñas cortas: las uñas largas rasgan la pared por dentro al subir la pieza.
- Anillos y pulseras fuera antes de empezar.
- Pelo recogido si se trabaja en torno.
- Una toalla pequeña propia, más práctica que cualquier otra herramienta el primer día.
- Calzado cerrado y cómodo, porque parte del trabajo se hace de pie.
Qué no va a ocurrir el primer día
- No se lleva una pieza terminada a casa: aún debe secar y cocerse dos veces.
- No se elige el esmalte definitivo; eso llega semanas después, con la pieza ya bizcochada.
- No todas las piezas sobreviven, y las que se pierden se aprovechan como barro reciclado.
- No hay un progreso lineal: el centrado se aprende a saltos, con periodos de estancamiento.
Entre el primer contacto con el barro y una pieza acabada suelen pasar de cuatro a ocho semanas. Conviene saberlo desde el principio para medir la propia impaciencia.
Los contenidos que publica Nisida
Nisida es un proyecto editorial independiente dedicado al trabajo con arcilla. Todo lo que se publica aquí son textos explicativos redactados para leerse seguidos, sin cursos, sin venta de material y sin servicios asociados. Estas son las líneas que organizan el material:
- Técnicas de conformado: torno, pellizco, churros, planchas y trabajo combinado.
- Materiales: loza, gres, porcelana y pastas con chamota, con sus temperaturas y usos.
- Tiempos del proceso: estados de cuero, secado, contracción y causas de rotura.
- Esmaltes: composición, preparación, densidad, métodos de aplicación y tejas de muestra.
- Cocción: carga del horno, tramos de la curva, remate, conos pirométricos y enfriamiento.
- Vida de taller: organización de estanterías, tandas de hornada, limpieza en húmedo y reciclado del barro.
- Primeros pasos: qué esperar de una sesión inicial y cómo interpretar los propios resultados.
El vocabulario técnico se explica la primera vez que aparece, de modo que los textos puedan leerse sin experiencia previa y sigan siendo útiles para quien ya trabaja en un taller.
Contacto
Para dudas sobre los textos, correcciones o sugerencias de temas relacionados con la cerámica, se puede escribir a [email protected]. Es la única vía de contacto del proyecto: no hay formularios, ni registro, ni boletín.